
หยุดจัดพนักงานเกินความจำเป็นสำหรับเครื่องอบไม้วีเนียร์ของคุณในสายการผลิตหลายกะ
การวางแผนแรงงานใน การอบแห้งแผ่นไม้อัด มักถูกมองว่าเป็น “คำถามเรื่องจำนวนพนักงาน”: ต้องใช้กี่คนในการป้อนและรับแผ่นไม้ ในทางปฏิบัติ คำถามที่ดีกว่าคือต้นทุนต่อผลผลิต: ต้องใช้คนงานกี่คนต่อกะเพื่อให้ ระบบอบแห้งแผ่นไม้วีเนียร์ ทำงานได้อย่างราบรื่น และกะนั้นผลิตไม้อัดแห้งได้จริงกี่ลูกบาศก์เมตร

นี่คือจุดที่การป้อนเข้าและป้อนออกอัตโนมัติมีความสำคัญ—แต่เฉพาะเมื่อประเมินร่วมกับการจัดตารางกะและการกำหนดค่าของเครื่องอบที่เลือก ข้อมูลจำเพาะที่เผยแพร่โดย Shine Machinery (Shandong Shine Machinery Co., Ltd) แสดงให้เห็นว่า เครื่องอบแผ่นไม้วีเนียร์ อัตโนมัติสามารถลดการจัดการด้วยมือซ้ำ ๆ ทำให้จังหวะการป้อนคงที่ และทำให้การจัดกำลังคนคาดการณ์ได้ง่ายขึ้นในหนึ่ง สอง หรือสามกะ
ทำไมการตัดสินใจเรื่องระบบอัตโนมัติจึงล้มเหลวเมื่อมองข้ามกะ
โรงงานสามารถติดตั้งระบบขนถ่ายอัตโนมัติและยังรู้สึกว่ามีพนักงานมากเกินไป หากแผนกะไม่สอดคล้องกับผลผลิต เป้าหมายความชื้น หรือความสมดุลของสายการผลิต เหตุผลง่ายมาก: “การประหยัด” ด้านกำลังคนจากระบบอัตโนมัติจะปรากฏก็ต่อเมื่อปริมาณงานของเครื่องอบ ความเสถียรของการป้อน และขั้นตอนการรับวัสดุปลายน้ำสอดคล้องกันตลอดทั้งกะ
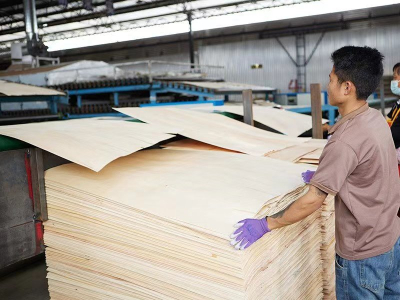
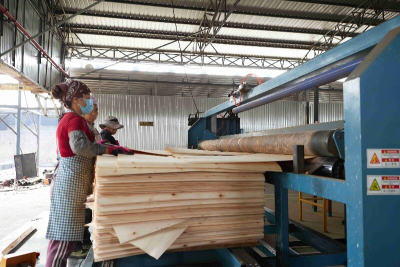
ในกระบวนการทำงานทั่วไป การทำให้แผ่นไม้เนื้อบางแห้ง การขนถ่ายด้วยแรงคนจะรวมแรงงานไว้ที่สองจุด: (1) การวางไม้วีเนียร์สดอย่างแม่นยำที่ทางเข้าเครื่องอบ และ (2) การเก็บ รวบรวม หรือลำเลียงไม้วีเนียร์ที่อบแล้วที่ทางออก ระบบอัตโนมัติลดการเคลื่อนไหวซ้ำ ๆ และความแปรปรวนในการจัดวางที่จุดเหล่านี้เป็นหลัก ซึ่งช่วยรักษาจังหวะให้สม่ำเสมอและลดการหยุดชะงักที่แอบกินเวลาทำงาน
สำหรับผู้ซื้อที่เปรียบเทียบเครื่องอบแผ่นไม้อัดแนวตั้ง กับสายการผลิตแบบลูกกลิ้ง—หรือกำลังพิจารณา เครื่องอบแผ่นไม้วีเนียร์ต้นทุนต่ำ—วิธีประเมินที่ปฏิบัติได้จริงที่สุดคือคำนวณแรงงานต่อกะ แล้วปรับให้เป็นมาตรฐานด้วยผลผลิตต่อกะ
การป้อนเข้าและป้อนออกอัตโนมัติในฐานะตัว stabilizer แรงงาน
หนึ่งในตัวเลือกที่เผยแพร่คือ ระบบโหลดอัตโนมัติ คำอธิบายผลิตภัณฑ์เน้นไปที่ความสม่ำเสมอของการป้อนและการลดการพึ่งพาการวางด้วยมือ ซึ่งเป็นสองปัจจัยที่มีอิทธิพลอย่างมากต่อการจัดกำลังคนในโลกจริง โดยเฉพาะอย่างยิ่งเมื่อทำงานหลายกะ
ประเด็นสำคัญที่เผยแพร่ประกอบด้วย:
เวลาทำงาน: ประมาณ 2.5–3 วินาทีต่อครั้ง, ตั้งแต่การหยิบไม้บางเขียวไปจนถึงการขนลงบนแท่นป้อน
กลไกการป้อน: เครื่องเป่าลม, ไม่ใช่การดูดด้วยสุญญากาศ
ความเข้ากันได้: สามารถติดตั้งร่วมกับ เครื่องอบผ้าแบบลูกกลิ้ง 2 ชั้น 3 ชั้น และ 4 ชั้น ได้
ประโยชน์ต่อกระบวนการ: ช่วยลดการเบี่ยงเบนในการวางแผ่นไม้วีเนียร์ ช่วยให้เดินเครื่องได้ราบรื่น และหลีกเลี่ยงการติดขัดของแผ่นไม้วีเนียร์ที่อาจเกิดขึ้น
ตัวเลข 2.5–3 วินาทีนั้นควรตีความว่าเป็นจังหวะการจัดการที่จุดป้อนเข้า มากกว่าเป็นเวลาอบแห้งทั้งหมด สำหรับการวางแผนกะ สิ่งนี้สำคัญเพราะการป้อนเข้าที่มั่นคงช่วยลด “ความล่าช้าเล็กๆ น้อยๆ” ซึ่งมักต้องใช้คนเพิ่มเพียงเพื่อให้ทางเข้าทำงานต่อได้

การมองระบบอัตโนมัติในมุมนี้ทำให้การอภิปรายยังคงอยู่ในระดับปฏิบัติการมากกว่าภาษาการตลาด เครื่องป้อนที่ทำงานอย่างสม่ำเสมอไม่ได้ขจัดความต้องการแรงงานทั้งหมดโดยอัตโนมัติ แต่สามารถทำให้ความต้องการแรงงานมีความเสถียรมากขึ้นในแต่ละกะและลดความเสี่ยงจากการใช้กำลังการผลิตที่ติดตั้งไว้ไม่เต็มที่
สายลูกกลิ้งสำหรับการอบไม้อัดวีเนียร์และการผลิตต่อเนื่อง
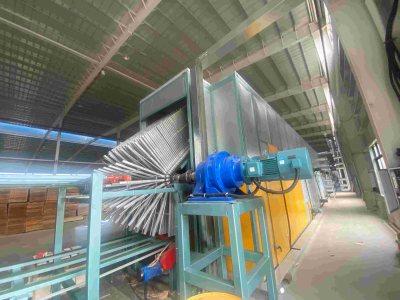
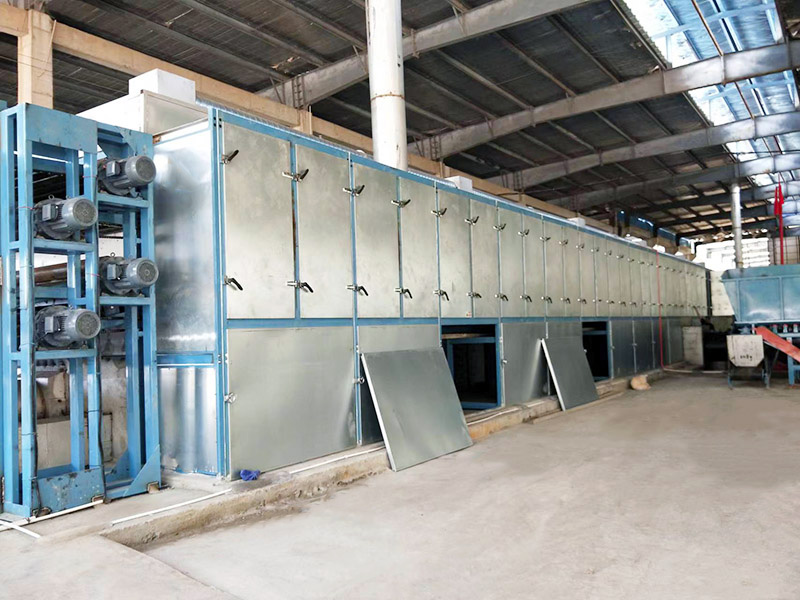
สำหรับการผลิตต่อเนื่องที่มีปริมาณงานสูงขึ้น การอบแห้งแผ่นไม้อัด Shine Machinery อธิบายระบบที่ใช้ลูกกลิ้งซึ่งรวมส่วนการอบเข้ากับระบบส่งกำลังที่ควบคุมได้
ที่เครื่องอบแผ่นไม้เวเนอร์แบบใช้ลูกกลิ้ง (แบบสี่ชั้น โครงสร้าง 36 เมตร) ระบุว่า:
ผลผลิต: 4.6–5 ลูกบาศก์เมตรต่อชั่วโมง
ต้นทุนรวม: 6–12 ดอลลาร์สหรัฐต่อลูกบาศก์เมตร
ช่วงความหนาของวีเนียร์: 0.8–8 มิลลิเมตร
คำอธิบายผลิตภัณฑ์เดียวกันยังสรุปส่วนประกอบทั่วไปของเครื่องอบแห้ง—ทางเข้า พื้นที่อบแห้ง พื้นที่ระบายความร้อน และทางออก—และบันทึกว่าขนาดสามารถปรับแต่งได้ตามกำลังการผลิต กระบวนการ และพื้นที่ รวมถึงการจัดทิศทางการป้อนและการรับ
จากมุมมองด้านแรงงาน โดยทั่วไปผู้ซื้อจะประเมินเครื่องอบแห้งแบบลูกกลิ้งเครื่องอบแผ่นไม้วีเนียร์ว่าสนับสนุนจังหวะการทำงานที่ต่อเนื่องและทำซ้ำได้ดีเพียงใดตลอดทั้งกะการทำงาน เมื่อการป้อนเข้าและป้อนออกอัตโนมัติถูกรวมไว้ในการออกแบบสายการผลิต แรงงานมักถูกเปลี่ยนจากการยกและจัดแนวอย่างต่อเนื่องไปสู่การเฝ้าติดตาม การเตรียมวัสดุ และการตรวจสอบคุณภาพ
สายการอบแห้งไม้อัดบางแนวตั้งสำหรับเป้าหมายการจ้างพนักงานที่ต่ำลง
ในกรณีที่จำนวนพนักงานเป็นข้อจำกัดที่ผูกมัด หรือในกรณีที่ต้องการรูปแบบที่กะทัดรัด การจัดวางแนวตั้งมักถูกนำมาเป็นตัวเลือกที่พิจารณา
บนหน้าสินค้าของ Shine Machinery โซลูชันแนวตั้งถูกนำเสนอพร้อมข้อกำหนดด้านแรงงานที่เผยแพร่สำหรับการกำหนดค่าเฉพาะ:
ที่ไม้วีเนียร์ไม้อัดแนวตั้งรุ่น FBH30-20ระบุไว้ ความจุ 1.2–1.5 ลบ.ม./ชม.,กำลังไฟรวม 36.3 กิโลวัตต์, ขนาด 20 × 7 × 4 ม.และ…แรงงาน: คนงาน 3 คน, พร้อมหมายเหตุว่าผู้ควบคุมเตาเผาสามารถทำงานอื่นๆ ไปพร้อมกันได้ เช่น การขับรถโฟล์คลิฟท์
คำอธิบายเครื่องอบแห้งไม้แผ่นบางแบบอุโมงค์แนวตั้งอีกเครื่องหนึ่งระบุว่าอุปกรณ์ ต้องใช้คนงาน 2 คนต่อกะ และอธิบายผังพื้นที่เป็นพื้นที่ป้อนความร้อน อบแห้ง และระบายออก
เมื่อเปรียบเทียบ เครื่องอบแผ่นไม้อัดแนวตั้งสำหรับตัวเลือกลูกกลิ้ง ทีมจัดซื้อมักจะจับคู่จำนวนพนักงานเหล่านี้กับแผนกะการทำงาน แล้วตรวจสอบว่าความจุต่อชั่วโมงสอดคล้องกับความต้องการลอกเปลือกต้นน้ำและวางแผ่นปลายน้ำของโรงงานหรือไม่
ตัวเลือกเครื่องอบไม้วีเนียร์ราคาประหยัดและสิ่งที่ต้องตรวจสอบ
กเครื่องอบแผ่นไม้วีเนียร์ต้นทุนต่ำมักถูกประเมินสำหรับการลงทุนเริ่มต้นและปริมาณการผลิตพื้นฐาน แต่ผู้ซื้อยังคงต้องตรวจสอบว่าสมมติฐานด้านแรงงานและพลังงานสอดคล้องกับความเป็นจริงของโรงงานหรือไม่
ที่เครื่องอบแห้งแผ่นไม้อัดต้นทุนต่ำอธิบายว่าเป็นเครื่องอบไม้วีเนียร์แบบลูกกลิ้งที่มี:
ความกว้างใช้งาน: 3 ม.
ความหนาของวีเนียร์: 0.8–8 มิลลิเมตร
ความยาวพื้นที่ทำความร้อน: 32 ม.
ความสามารถในการอบแห้ง: ที่มีความสามารถในการอบแห้ง 50–60 ลูกบาศก์เมตรต่อวัน
แหล่งความร้อน: เตาชีวมวล พร้อมตัวเลือกอื่นๆ ที่มีให้เลือก
สำหรับการวางแผนแรงงาน ขั้นตอนการตรวจสอบที่สำคัญคือการยืนยันว่าจะจัดการป้อนและการรับในรูปแบบสายการผลิตทั้งหมดอย่างไร และต้องใช้พนักงานกี่คนต่อกะเมื่อเครื่องอบแห้งทำงานอย่างต่อเนื่องที่กำลังการผลิตต่อวันที่ตั้งใจไว้
การคำนวณตามกะที่ทำให้ระบบอัตโนมัติมีความโปร่งใส
เพื่อเปรียบเทียบระบบอัตโนมัติอย่างเป็นธรรมในรูปแบบระบบอบแห้งแผ่นไม้วีเนียร์ที่แตกต่างกัน ผู้ซื้อจำนวนมากใช้การปรับมาตรฐานง่ายๆ: ต้นทุนแรงงานต่อลูกบาศก์เมตรของผลผลิตที่อบแห้งแล้ว
สูตรหลัก
ต้นทุนแรงงานต่อ ลบ.ม. = ต้นทุนแรงงานรวมต่อกะ ÷ ผลผลิตไม้อัดที่อบแห้งต่อกะ
ต้นทุนแรงงานรายวัน = จำนวนพนักงานต่อกะ × จำนวนกะ × ต้นทุนแรงงานต่อพนักงานต่อกะ
สูตรเหล่านี้ไม่จำเป็นต้องตั้งสมมติฐานเกี่ยวกับระดับค่าจ้างที่เฉพาะเจาะจง แต่ใช้ตัวเลขของโรงงานเอง สิ่งที่สำคัญคือผลผลิตต้องวัดบนพื้นฐานเดียวกันสำหรับแต่ละทางเลือก—ไม้อัดที่อบแห้งแล้วจริงซึ่งออกจากเครื่องอบแห้งภายใต้ข้อกำหนดความชื้นเป้าหมาย
ตัวอย่างการคำนวณโดยใช้ผลผลิตที่เผยแพร่
สำหรับ เครื่องอบแห้งแกนไม้อัดรุ่น GTH30-36ข้อกำหนดที่เผยแพร่ประกอบด้วย:
สำรับ: 4
ความกว้างใช้งาน: 3.0 ม.
ความสามารถในการอบแห้ง: 110 ลบ.ม./วัน
ความหนาของวีเนียร์: 0.6–8 มม.
วีเนียร์สดไปยังประมาณ: 8–10%ความชื้น
ความเร็วในการลำเลียงวีเนียร์: 5–22 เมตร/นาที
กำลังไฟรวม: 221.5 กิโลวัตต์
การใช้สูตรข้างต้น ผู้ซื้อสามารถนำระดับการจัดกำลังคนที่โรงงานเลือกไว้สำหรับการจัดดำเนินงานทั้งหมด—การป้อนเข้า การนำออก การเดินเครื่องเตาเผาหรือแหล่งความร้อน และการควบคุมดูแล—แล้วหารค่าแรงด้วยผลผลิตแห้งที่จัดสรรให้กับกะนั้น วิธีนี้หลีกเลี่ยงข้อผิดพลาดที่พบบ่อย: การถือว่า “การป้อนเข้าและนำออกอัตโนมัติ” เป็นการลดแรงงานแบบเปอร์เซ็นต์คงที่ แทนที่จะเป็นสิ่งที่ต้องจับคู่กับผลผลิต
ต้นทุนค่าแรงต่อลูกบาศก์เมตร
= ต้นทุนค่าแรงรวมต่อกะ
÷ ผลผลิตไม้อัดแห้งต่อกะ
สิ่งที่ต้องเปรียบเทียบเมื่อเลือกเครื่องอบไม้วีเนียร์
เมื่อทีมจัดซื้อจัดจ้างคัดเลือกรายชื่อผู้สมัคร เครื่องอบแผ่นไม้วีเนียร์ สำหรับ การอบแห้งแผ่นไม้อัด การตรวจสอบต่อไปนี้ช่วยให้แรงงานและกำลังการผลิตสอดคล้องกันโดยไม่ต้องอาศัยสมมติฐาน:
ผลลัพธ์เป้าหมาย:เปรียบเทียบความจุรายชั่วโมง (m³/h) หรือรายวัน (m³/day) กับความต้องการในการผลิต
ช่วงความหนาของวีเนียร์:ยืนยันความเข้ากันได้ ตัวอย่างเช่น 0.6–8 มม.หรือ0.8–8 มิลลิเมตรขึ้นอยู่กับรุ่น
เป้าหมายความชื้น:จัดความชื้นของไม้วีเนียร์ขาเข้าและข้อกำหนดความชื้นสุดท้ายให้สอดคล้องกับการกำหนดค่าเครื่องอบแห้งที่เลือก
การกำหนดค่าการจัดการ:ตรวจสอบว่ามีการป้อนอัตโนมัติ การป้อนเข้าอัตโนมัติ และการป้อนออกอัตโนมัติรวมอยู่ด้วยหรือไม่ และเข้ากันได้กับชั้นวางที่เลือกหรือไม่
การจัดสรรพนักงานตามกะ:ยืนยันว่าใครได้รับมอบหมายให้ป้อน รับ และควบคุมแหล่งความร้อนในแต่ละกะ
พื้นที่และผังโรงงาน:เปรียบเทียบเลย์เอาต์ลูกกลิ้งแนวนอนกับตัวเลือกลูกกลิ้งแนวตั้งแบบกะทัดรัดเมื่อเหมาะสม
สำหรับผู้ซื้อที่ค้นหาทั่วโลกโดยใช้คำค้นเช่น ผู้ผลิตเครื่องอบแผ่นเคลือบไม้จากประเทศจีนหรือผู้จัดหาเครื่องอบแผ่นเคลือบไม้จากประเทศจีนความแตกต่างที่แท้จริงมักไม่ใช่คำกล่าวอ้างในโบรชัวร์ แต่เป็นความชัดเจนที่ซัพพลายเออร์สามารถแปลงการตั้งค่า อัตรากำลังคน และผลผลิตให้เป็นแผนกะที่โรงงานสามารถเดินเครื่องได้วันแล้ววันเล่า
คำถามที่พบบ่อย
การป้อนอัตโนมัติลดจำนวนพนักงานต่อกะเสมอหรือไม่
การโหลดอัตโนมัติสามารถลดความคลาดเคลื่อนในการวางแผ่นไม้อัดและช่วยให้แผ่นไม้อัดเคลื่อนผ่านเครื่องอบแห้งได้อย่างราบรื่น หลีกเลี่ยงการติดขัดที่อาจเกิดขึ้น แผนจำนวนพนักงานต่อกะขั้นสุดท้ายขึ้นอยู่กับการกำหนดค่าสายการผลิตทั้งหมด และวิธีการจัดเรียงการป้อนและการรับ
เวลาในการดำเนินการโหลดที่ประกาศไว้สำหรับระบบโหลดอัตโนมัติของ Shine Machinery คือเท่าใด
เวลาดำเนินการที่ประกาศไว้—ตั้งแต่การหยิบแผ่นไม้อัดสดไปจนถึงการขนลงบนแท่นป้อน—อยู่ที่ประมาณ 2.5–3 วินาทีต่อครั้ง.
ความจุและช่วงต้นทุนที่ประกาศไว้สำหรับเครื่องอบแห้งแบบลูกกลิ้ง 36 เมตร สี่ชั้น คือเท่าใด
ผลผลิตที่ระบุไว้คือ 4.6–5 ลูกบาศก์เมตรต่อชั่วโมง, และต้นทุนรวมที่ประกาศไว้คือ 6–12 ดอลลาร์สหรัฐต่อลูกบาศก์เมตร.
มีการระบุจำนวนพนักงานกี่คนสำหรับการกำหนดค่า FBH30-20 แบบแนวตั้ง
การกำหนดค่า Vertical Plywood Veneer FBH30-20 ระบุไว้ที่ คนงาน 3 คน.
มีการกำหนดค่าแบบแนวตั้งที่ระบุจำนวนพนักงานต่อกะน้อยกว่าหรือไม่
คำอธิบายเครื่องอบแห้งแกนไม้วีเนียร์แบบอุโมงค์แนวตั้งระบุว่าอุปกรณ์ต้องใช้คนงาน 2 คนต่อกะ.
วิธีที่ง่ายที่สุดในการเปรียบเทียบแรงงานระหว่างตัวเลือกการอบแห้งไม้วีเนียร์คืออะไร?
ใช้ต้นทุนแรงงานต่อลูกบาศก์เมตร = ต้นทุนแรงงานรวมต่อกะ ÷ ผลผลิตไม้วีเนียร์แห้งต่อกะ, และใช้ระยะเวลากะและฐานผลผลิตเดียวกันสำหรับแต่ละตัวเลือก