
หยุดความประหลาดใจจากการติดกาวด้วยการตรวจสอบแผ่นไม้วีเนียร์หลังการอบแห้ง
ในการผลิตไม้อัด แผ่นไม้อัดที่ดูแห้งไม่ได้พร้อมสำหรับการติดกาวโดยอัตโนมัติ. ความเสี่ยงที่ใหญ่ที่สุดไม่ใช่ตัวเครื่องอบแห้งเอง แต่เป็นสิ่งที่เกิดขึ้นเมื่อโรงงานข้ามการตรวจรับที่ทางออกและส่งแผ่นที่น่าสงสัยเข้าสู่การประกอบ เมื่อพื้นผิวไม้อัดไม่อยู่ในสภาพที่ดีสำหรับการติดกาว ปัญหาการยึดติดอาจ ปรากฏขึ้นภายหลัง, ในระหว่างการอัดร้อนหรือการตรวจสอบปลายน้ำ เมื่อการแก้ไขงานกลายเป็นเรื่องที่ช้าลงและมีค่าใช้จ่ายสูงขึ้น

เหตุใดการอบแห้งไม้อัดจึงต้องได้รับการตรวจสอบที่ทางออก
ขั้นตอน การอบแห้งแผ่นไม้อัดที่ดำเนินการอย่างดีได้รับการออกแบบมาเพื่อนำไม้อัดสดเข้าสู่ช่วงความชื้นที่เหมาะสมสำหรับการดำเนินการถัดไป แต่สายการผลิตคือห่วงโซ่: หากไม้อัดออกจากเครื่องอบแห้งด้วยความชื้นที่ไม่สม่ำเสมอ มีการโก่งงอ มีคลื่นที่ปลาย หรือมีรอยแตกที่มองเห็นได้ ขั้นตอนการติดกาวก็จะรับช่วงความไม่เสถียรนั้นไว้
นั่นคือเหตุผลที่การตรวจสอบขาออกไม่ใช่ “งานพิเศษ” แต่เป็นประตูคุณภาพที่เชื่อมต่อเครื่องอบแผ่นไม้วีเนียร์การตั้งค่าไปสู่ผลลัพธ์ปลายน้ำจริง หากไม่มีเกตนี้ โรงงานอาจค้นพบปัญหาหลังจากการวางเลเยอร์หรือการอัดเท่านั้น ซึ่งเท่ากับทำให้การเปิดเผยความเสี่ยงล่าช้าออกไป
ในทางปฏิบัติ ผู้ซื้อมักประเมิน ระบบอบแห้งแผ่นไม้วีเนียร์ จากผลผลิตและต้นทุนพลังงาน สิ่งเหล่านี้สำคัญ แต่คำถามที่สำคัญกว่าต่อการผลิตนั้นง่ายกว่า: เครื่องอบแห้งส่งมอบวีเนียร์ที่พร้อมปล่อยเข้าสู่กระบวนการติดกาวได้อย่างสม่ำเสมอหรือไม่ แผ่นแล้วแผ่นเล่า?
การควบคุมความชื้นเป็นเป้าหมายของกระบวนการ ไม่ใช่ตัวเลขขั้นต่ำ
ปริมาณความชื้นยังคงเป็นหนึ่งในตัวชี้วัดการควบคุมที่มองเห็นได้ชัดที่สุดใน การทำให้แผ่นไม้เนื้อบางแห้ง, แต่เป้าหมายคือ ความสม่ำเสมอ, ไม่ใช่การไล่ล่าค่าที่ต่ำที่สุดเท่าที่จะเป็นไปได้
บริษัท ซานตง ไชน์ แมชชีนเนอรี จำกัด; ไชน์ แมชชีนเนอรี ระบุเป้าหมายความชื้นเป็นส่วนหนึ่งของข้อกำหนดอุปกรณ์ต่างๆ:
| รุ่นอุปกรณ์ (ตัวอย่าง) | ผลลัพธ์ความชื้นที่ระบุ (ตามที่ระบุไว้ในข้อกำหนดผลิตภัณฑ์) |
|---|---|
| GTH30-20 | วีเนียร์สดจนถึงประมาณ 8–10% |
| GTH45-40 | วีเนียร์สดจนถึงประมาณ 8–10% |
| GTH30-36 | วีเนียร์สดจนถึงประมาณ 10% |
| FBH30-13 | ไม้วีเนียร์สดอบแห้งจนถึง 0–5% |
สิ่งที่ทีมจัดซื้อควรนำไปปฏิบัติได้จริงคือการมองตัวเลขเหล่านี้เป็น ข้อกำหนดของเครื่องจักร. ช่วงการปล่อยที่ถูกต้องในโรงงานใดๆ ยังคงขึ้นอยู่กับกระบวนการปลายน้ำและวัสดุไม้ที่กำลังแปรรูป
ช่วงการปรับตั้งช่วย stabilizing การอบแห้งได้อย่างไร
ในการออกแบบลูกกลิ้งของ Shine มีคันโยกสองตัวที่ถูกเน้นซ้ำๆ ในข้อกำหนด: อุณหภูมิและความเร็วในการลำเลียง.
ตัวอย่างเช่น รุ่น GTH30-20 ระบุ อุณหภูมิปรับได้ 140–200°C โดยมี ความแม่นยำในการควบคุม ±5°C และความเร็วในการลำเลียงวีเนียร์ที่ 5–22 เมตร/นาที พร้อมการควบคุมความถี่ แนวคิดนั้นตรงไปตรงมา: เมื่อความหนาของวีเนียร์หรือสภาพขาเข้าเปลี่ยนแปลง ผู้ปฏิบัติงานมีช่องในการปรับแต่งสายการผลิต
ในการปฏิบัติงานประจำวัน ความสามารถในการปรับแต่งนั้นได้ผลดีที่สุดเมื่อใช้ร่วมกับการตรวจสอบความชื้นขาออกอย่างสม่ำเสมอ นี่คือวิธีที่ เครื่องอบแผ่นไม้วีเนียร์ กลายเป็นส่วนหนึ่งของการผลิตที่ควบคุมได้ แทนที่จะเป็น “กล่องดำ” ระหว่างวีเนียร์เขียวและการประกอบชั้น
ความหมายของ “พื้นผิวอยู่ในสภาพดีสำหรับการติดกาว” ในการผลิต
วลี“พื้นผิวอยู่ในสภาพดีพร้อมสำหรับการติดกาว”ปรากฏโดยตรงในคำอธิบายผลิตภัณฑ์หลักของแกนลูกกลิ้ง Shine และเป็นวิธีที่มีประโยชน์ในการกำหนดสิ่งที่ทีมเอาต์ฟีดควรตรวจสอบจริง ๆ
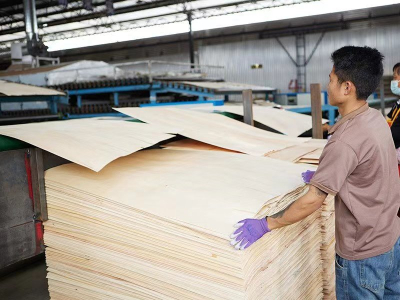
พื้นผิวที่พร้อมสำหรับการติดกาวโดยทั่วไปหมายความว่าแผ่นไม่ได้อยู่ในช่วงความชื้นที่เหมาะสมเท่านั้น แต่ยังมีรูปร่างที่มั่นคงและปราศจากข้อบกพร่องที่เกี่ยวข้องกับการอบแห้งซึ่งรบกวนการสัมผัสระหว่างการวางชั้น การตรวจสอบที่เอาต์ฟีดมักเน้นที่:
ความเรียบและรูปร่าง:ระบุการโก่งงอและความหยักเป็นคลื่นที่ปลายซึ่งอาจขัดขวางการสัมผัสเต็มพื้นที่
รอยแยกที่มองเห็นได้:ปฏิเสธแผ่นที่มีรอยร้าวซึ่งลดพื้นที่ใช้งานและสร้างเส้นทางที่อ่อนแอ
รอยย่นหรือริ้วคลื่น:ความบิดเบี้ยวของพื้นผิวอาจนำไปสู่การกระจายกาวและแรงกดที่ไม่สม่ำเสมอ
ความแปรผันระหว่างแผ่นต่อแผ่น:ผลลัพธ์ที่ไม่สอดคล้องกันภายในชุดเดียวกันอาจทำให้พฤติกรรมการกดไม่เสถียร
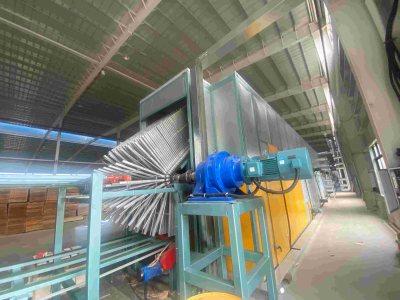
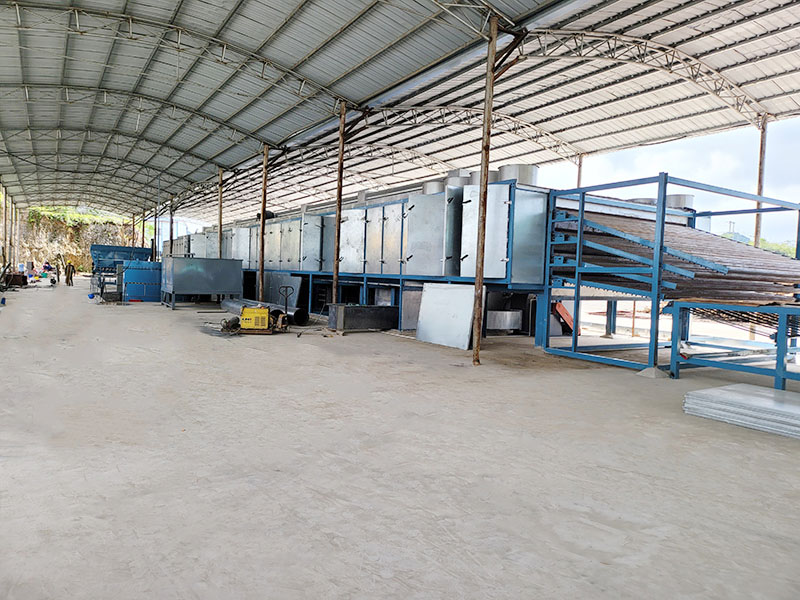
คำอธิบายเครื่องอบไม้วีเนียร์แบบลูกกลิ้งแกนของ Shine เน้นผลลัพธ์ เช่น ปริมาณความชื้นที่สม่ำเสมอ วีเนียร์ที่ เรียบไม่มีรอยพับหรือคลื่นที่ปลาย และวีเนียร์ที่อบแห้งแล้ว ไม่มีรอยแตก โดยระบุว่า การหดตัวและการชุบแข็งที่ผิวถูกจำกัดให้เหลือน้อยที่สุดและหลีกเลี่ยงการยุบตัวและรังผึ้ง.
เมื่อไม่มีการตรวจสอบเงื่อนไขเหล่านี้ ความเสี่ยงไม่ได้หายไป—มันเพียงแค่ย้ายไปยังขั้นตอนถัดไป

การเลือกระบบอบแห้งไม้วีเนียร์ที่เหมาะกับผังโรงงานของคุณ
การตัดสินใจจัดซื้อมักสมดุลระหว่างสี่ปัจจัย: กำลังการผลิต พื้นที่ติดตั้ง ต้นทุน และข้อกำหนดด้านคุณภาพ Shine นำเสนอทั้งแบบลูกกลิ้งและแบบแนวตั้ง และการเลือกมักขึ้นอยู่กับ สิ่งที่คุณต้องให้ความสำคัญที่ทางออก.
เมื่อใดที่เครื่องอบแห้งไม้วีเนียร์แบบแนวตั้งมักได้รับการประเมิน
กเครื่องอบแผ่นไม้อัดแนวตั้งมักได้รับการพิจารณาเมื่อพื้นที่ติดตั้งและต้นทุนเป็นข้อจำกัดหลัก หน้าผลิตภัณฑ์แบบแนวตั้งของ Shine เน้นว่า:
การบรรจุไม้วีเนียร์แบบสามมิติ
พื้นที่ครอบคลุมรอบๆ สองในสามของเครื่องอบลูกกลิ้ง
ต้นทุนการอบแห้งต่ำ, ระบุเป็น น้อยกว่า $8/ลบ.ม. (สำหรับเครื่องอบแนวตั้ง)
การอบแห้งแบบต่อเนื่องด้วยวงจรทวนกระแสที่อธิบายว่าช่วยส่งเสริม การไหลเวียนของอากาศที่สม่ำเสมอและอุณหภูมิที่คงที่
หนึ่งในการกำหนดค่าที่ระบุไว้, FBH30-13ระบุผลผลิต 2 m³/h, ขนาดเครื่องจักร 13 × 3 × 4 ม., กำลังไฟรวม 15 กิโลวัตต์และไม้วีเนียร์สดที่อบแห้งจนถึง0–5%ความชื้น
อุปกรณ์แนวตั้งยังได้รับการอธิบายว่าเหมาะสมสำหรับไม้แผ่นบางหนาและตรรกะการผลิตของตัดก่อนแล้วจึงอบแห้งโดยมีความต้องการทางวิชาชีพสำหรับผู้ปฏิบัติงานค่อนข้างต่ำ และมีการอ้างอิงจำนวนพนักงานที่ระบุไว้ที่พนักงาน 2 คนต่อกะ.
เมื่อเครื่องอบแห้งแบบลูกกลิ้งมักได้รับความนิยม
เครื่องอบแห้งแบบลูกกลิ้งมักได้รับการประเมินเมื่อกระบวนการผลิตต้องการให้ความสำคัญอย่างยิ่งกับความเรียบและการลำเลียงที่มั่นคง การออกแบบลูกกลิ้งของ Shine ลำเลียงวีเนียร์ระหว่างลูกกลิ้งเหล็กและระบุการแปลงความถี่เป็นวิธีปรับความเร็ว
สำหรับตัวอย่างที่มีกำลังการผลิตสูงขึ้น ชั้นวางสี่ชั้นGTH45-40ระบุไว้ ความสามารถในการอบแห้ง 8 m³/h, ความกว้างใช้งาน 4.5 เมตร, ความหนาวีเนียร์ 0.8–8 มิลลิเมตรและ…อุณหภูมิอบแห้งปรับได้ 140–180°Cอุณหภูมิอบแห้ง
ในแง่ของการจัดซื้อ การเปรียบเทียบไม่ได้เน้นว่า�าระบบใด “ดีกว่า” แต่เน้นว่าระบบใดตรงกับเกณฑ์การปล่อยที่คุณกำหนด ณ จุดออก
การเลือกเครื่องอบไม้วีเนียร์ราคาประหยัดโดยไม่สูญเสียความพร้อมในการติดกาว
กเครื่องอบแผ่นไม้วีเนียร์ต้นทุนต่ำมักถูกพิจารณาโดยโรงงานขนาดเล็กหรือโรงงานที่คำนึงถึงต้นทุน แต่ต้นทุนจะช่วยได้ก็ต่อเมื่อวีเนียร์ยังคงปล่อยออกมาได้อย่างสะอาดเข้าสู่กระบวนการติดกาว
เครื่องอบของ ShineGTH30-36(แบบลูกกลิ้ง) ระบุความกว้างใช้งานที่ 3 ม.,2 ชั้น, และระบุความสามารถในการอบแห้งที่ 50–60 ลูกบาศก์เมตร/24 ชั่วโมง. นอกจากนี้ยังระบุ อุณหภูมิปรับได้ 140–200°Cที่มี ความแม่นยำในการควบคุม ±5°C, และปริมาณการใช้ไฟฟ้าจริงประมาณ 65 kWh ต่อชั่วโมง.
คำอธิบายผลิตภัณฑ์ยังเน้นการใช้พัดลมแบบแกนและเครื่องแลกเปลี่ยนความร้อนเพื่อช่วยให้การกระจายลมร้อนสม่ำเสมอ โดยมีเป้าหมายเพื่อป้องกันข้อบกพร่อง เช่น รอยย่น รอยเป็นคลื่น และรอยแตก—ซึ่งเป็นปัญหาประเภทที่อาจทำให้พื้นผิวไม่อยู่ในสภาพที่ดีสำหรับการติดกาว
จุดพิจารณาในการซื้อที่ใช้ได้จริง: เปรียบเทียบ ต้นทุนการอบแห้ง,ความสม่ำเสมอของเอาต์ฟีดและ…ผลลัพธ์ที่ผิว ด้วยกัน ค่าใช้จ่ายต่อชั่วโมงนั้นระบุได้ง่าย แต่ค่าใช้จ่ายต่อลูกบาศก์เมตรที่ใช้งานได้และพร้อมติดกาวคือสิ่งที่โรงงานรู้สึกได้จริง
ขั้นตอนการตรวจรับขาออกอย่างง่ายที่ป้องกันความล้มเหลวกาวล่าช้า
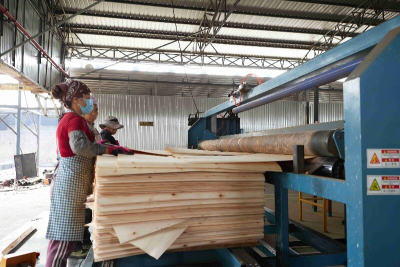
โรงงานที่ต้องการความประหลาดใจน้อยลงระหว่างการอัดมักใช้ขั้นตอนการตรวจรับแบบสั้นและทำซ้ำได้หลังการอบแห้งแผ่นไม้อัด.
ยืนยันสูตรที่กำลังใช้งาน:ตรวจสอบว่าอุณหภูมิและความเร็วตรงกับการตั้งค่าที่กำหนดไว้สำหรับวีเนียร์ปัจจุบัน
วัดความชื้นที่เป็นตัวแทน:ตรวจสอบหลายแผ่น ไม่ใช่แค่แผ่นเดียว บันทึกผลลัพธ์ตามแบตช์
ให้เกรดพื้นผิวด้วยสายตา:มองหารอยแตก รอยย่น การโก่งงอ และความหยักเป็นคลื่นที่ปลาย
แยกวีเนียร์ที่ไม่เป็นไปตามข้อกำหนด:ป้องกันไม่ให้แผ่นที่น่าสงสัยกลับเข้าสู่กระแสหลัก
ปล่อยเฉพาะวีเนียร์ที่ได้มาตรฐานเท่านั้น:ให้ถือว่าการตรวจรับเป็นขั้นตอนอย่างเป็นทางการ ไม่ใช่การตัดสินใจอย่างไม่เป็นทางการ
นี่คือจุดที่ขีดความสามารถของอุปกรณ์และวินัยมาบรรจบกัน ระบบอบแห้งแผ่นไม้วีเนียร์สามารถออกแบบให้มีความสม่ำเสมอได้ แต่มีเพียงการตรวจสอบเท่านั้นที่จะป้องกันไม่ให้แผ่นเสียเพียงไม่กี่แผ่นกลายเป็นปริศนาในห้องอัด
บันทึกการจัดซื้อสำหรับผู้ซื้อที่เปรียบเทียบตัวเลือกเครื่องอบวีเนียร์
สำหรับผู้จัดซื้อที่เปรียบเทียบ เครื่องอบแผ่นไม้วีเนียร์ข้อกำหนดที่เผยแพร่ของ Shine ให้จุดอ้างอิงเชิงปฏิบัติหลายประการที่ผู้ซื้อมักสอบถามระหว่างการขอใบเสนอราคา (RFQ):
รุ่นแบบลูกกลิ้งมีเด็คที่กำหนดค่าได้ (เช่น มีการระบุเด็ค 1, 2 หรือ 4 เด็คสำหรับเครื่องอบไม้วีเนียร์ชนิดลูกกลิ้งของ Shine)
ข้อกำหนด GTH30-20 ระบุความสามารถในการอบแห้งที่ 2.5 ลบ.ม./ชม..
มีคำแนะนำด้านการติดตั้งและการฝึกอบรม โดยระบุระยะเวลาการติดตั้งโดยทั่วไปไว้ที่ 30–40 วัน สำหรับเครื่องอบวีเนียร์แกนไม้ชนิดลูกกลิ้ง 2 เด็ค และ 40–50 วัน สำหรับเครื่องอบวีเนียร์ 4 เด็ค
สำหรับหน้าสินค้าและหมวดหมู่อุปกรณ์ที่กล่าวถึงในบทความนี้ ผู้อ่านสามารถเริ่มต้นได้ที่ www.veneersdryer.com
หากต้องการสำรวจรายละเอียดอุปกรณ์ของ Shine โดยตรง:
เครื่องอบแห้งแกนไม้วีเนียร์
เครื่องอบไม้วีเนียร์แบบแกนลูกกลิ้ง
การอบแห้งไม้อัดแนวตั้ง
เครื่องอบแห้งแผ่นไม้อัดต้นทุนต่ำ
คำถามที่พบบ่อย
อะไรคือสาเหตุหลักที่ปัญหาการติดกาวปรากฏขึ้น “ภายหลัง” แม้ว่าแผ่นวีเนียร์จะดูแห้งแล้วก็ตาม?
เพราะรูปลักษณ์ภายนอกเพียงอย่างเดียวไม่ได้ยืนยันการยอมรับ หากสภาพพื้นผิวของวีเนียร์ไม่ดีพอสำหรับการติดกาว (ความเรียบ การแตก รอยย่น ความเป็นคลื่นที่ปลาย และความสม่ำเสมอของความชื้น) ความเสี่ยงอาจส่งต่อไปยังขั้นการประกอบและปรากฏเฉพาะระหว่างการอัดร้อนหรือการตรวจสอบในภายหลัง
ผลลัพธ์ด้านความชื้นใดบ้างที่ระบุไว้สำหรับลูกกลิ้ง Shine และอุปกรณ์แนวตั้ง
ตัวอย่างจากข้อกำหนดที่เผยแพร่ ได้แก่ วีเนียร์สดที่ประมาณ 8–10% สำหรับ GTH30-20 และ GTH45-40 ประมาณ 10% สำหรับ GTH30-36 และ 0–5% สำหรับ FBH30-13
ผู้ปฏิบัติงานควรตรวจสอบข้อบกพร่องขาออกใดบ้างหลังการอบแห้งวีเนียร์ไม้อัด
การตรวจสอบทั่วไป ได้แก่ การแตก,รอยย่น,การโก่งงอ,ความหยักที่ปลาย, และสัญญาณของการอบแห้งที่ไม่สม่ำเสมอระหว่างแผ่น veneer สภาพเหล่านี้มีแนวโน้มที่จะรบกวนการสัมผัสในการวางซ้อนและการติดกาวมากที่สุด
เมื่อใดที่เครื่องอบแห้ง veneer แนวตั้งมักถูกพิจารณาใช้?
เมื่อรูปแบบกะทัดรัดและต้นทุนการอบแห้งต่ำเป็นสิ่งสำคัญ Shine อธิบายอุปกรณ์แนวตั้งว่าใช้การบรรจุแบบสามมิติ ครอบคลุมพื้นที่ประมาณสองในสามของพื้นที่เครื่องอบแห้งแบบลูกกลิ้ง และระบุต้นทุนการอบแห้งของเครื่องอบแห้งแนวตั้งที่น้อยกว่า $8/m³
การตั้งค่าที่ปรับได้ที่สำคัญบนเครื่องอบแห้งแบบลูกกลิ้งของ Shine มีอะไรบ้าง
ข้อกำหนดของลูกกลิ้งของ Shine เน้นอุณหภูมิการอบแห้งที่ปรับได้ (เช่น 140–200°C บน GTH30-20 และ GTH30-36) และความเร็วในการลำเลียงที่ปรับได้ (เช่น 5–22 m/min) ซึ่งรองรับด้วยการควบคุมอุณหภูมิอัตโนมัติและการควบคุมความเร็ว
ผู้ซื้อควรเปรียบเทียบสิ่งใดนอกเหนือจากการใช้ไฟฟ้าเมื่อเลือกเครื่องอบแห้งไม้วีเนียร์
เปรียบเทียบ ต้นทุนการอบแห้ง,ความสม่ำเสมอของความชื้นขาออก,สภาพพื้นผิวสำหรับการติดกาว, พื้นที่ใช้งาน และตัวเลขกำลังการผลิตที่ระบุในข้อกำหนดของอุปกรณ์